
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Wpływ tolerancji wymiarowych z obróbki CNC na pracę zaawansowanych systemów szuflad i podnośników meblowych
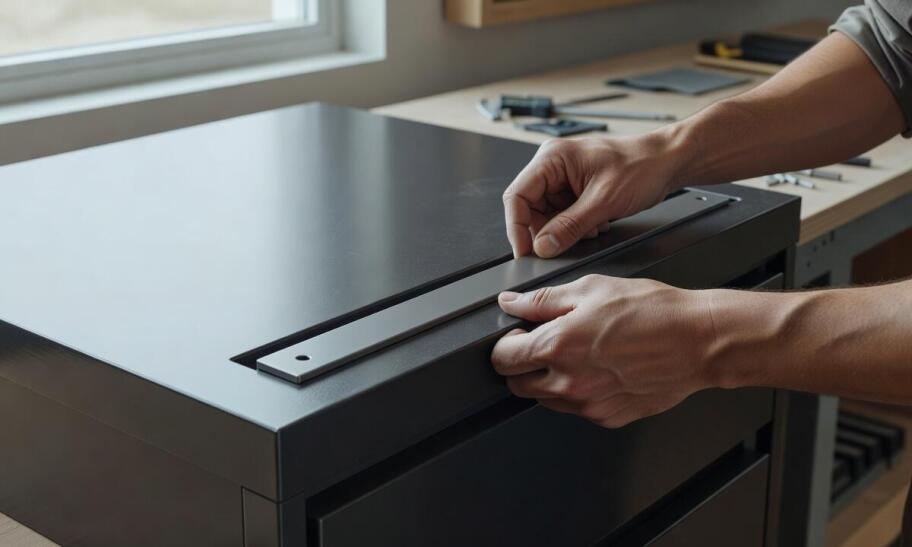
Płynne działanie mechanizmów wspomagających otwieranie zależy w pierwszej kolejności od rygorystycznego zachowania wymiarów formatek. Współczesne stolarstwo opiera się na zaawansowanych technologicznie okuciach, które wykazują zerową tolerancję dla ręcznych niedokładności cięcia. Nawet minimalne odchyłki powstałe podczas przygotowywania korpusów mogą całkowicie zablokować pracę ukrytych prowadnic oraz siłowników podnoszących ciężkie fronty. Uzyskanie tolerancji wymiarowych rzędu dziesiątych części milimetra skutecznie zapobiega późniejszym problemom z ustawianiem szczelin i domykaniem szafek. Warsztaty stolarskie coraz częściej rezygnują z tradycyjnych pił na rzecz komputerowo sterowanych centrów obróbczych, co pozwala wyeliminować błąd ludzki. Maszynowe przygotowanie materiału bezpośrednio przekłada się na długotrwałą i bezawaryjną eksploatację gotowej zabudowy kuchennej.
Odchyłki formatowania a kalibracja systemów szuflad
Milimetrowe odchylenia szerokości lub głębokości korpusu skutecznie krzyżują plany montażowe przy zaawansowanych prowadnicach. Systemy takie jak MOVENTO czy LEGRABOX wymagają zachowania niezwykle wąskich tolerancji bocznych. Wartości te wynoszą zazwyczaj ±1,5 mm w ujęciu ogólnym, przy czym lewa strona dopuszcza odchyłki rzędu +1,5/-1 mm. Dodatkowo głębokość i szerokość przestrzeni montażowej narzucają rygorystyczny naddatek na poziomie +3 mm określany jako parametr NL. Błędy wymiarowe przekraczające te granice fizycznie blokują możliwość precyzyjnej regulacji wysokości, głębokości oraz nachylenia frontu. W efekcie mechanizm amortyzujący Blumotion nie wchodzi w pełną współpracę z prowadnicą, co użytkownik odczuwa jako wyraźny opór podczas zamykania lub asymetryczny ruch całej szuflady.
Przeczytaj również: Gdzie najlepiej sprawdzą się okucia Hafele?
Precyzyjne frezowanie gniazd i otworów montażowych pod systemy prowadzące stabilizuje docelowe położenie okuć. Komputerowo zaprogramowane wrzeciono eliminuje luzy powstające przy ręcznym nawiercaniu, zapewniając idealnie powtarzalne pozycje wkrętów. Dokładne kieszenie mocujące sprawiają, że ewentualna regulacja frontów pozostaje w pełni możliwa nawet po wielu latach intensywnego użytkowania. Producenci mebli zamawiający okucia marki Blum w Gdańsku często łączą takie zakupy z profesjonalnym zlecaniem cięcia krzywoliniowego. Wyspecjalizowana obróbka CNC realizowana z dokładnością maszynową gwarantuje, że skomplikowany system domyku zadziała zgodnie z surowymi wytycznymi fabrycznymi.
Przeczytaj również: Czym wyróżniają się okucia meblowe blum?
Wpływ grubości obrzeży i kątów na ruch frontów
Grubość naniesionego obrzeża modyfikuje rzeczywiste światło wewnętrzne szafki w sposób, który wymaga matematycznego uwzględnienia przed uruchomieniem piły. Standardowa taśma zabezpieczająca z tworzywa ABS lub PVC o grubości 0,8–1 mm na każdej krawędzi fizycznie pomniejsza szerokość korpusu o 1,6–2 mm. Pominięcie grubości obrzeża w programie rozkroju powoduje powstawanie nadmiernych naprężeń bocznych podczas wsuwania zmontowanej szuflady. Zignorowanie tego detalu sprawia, że gotowy moduł traci wymagany prześwit roboczy i uniemożliwia prawidłowe zakotwiczenie elementów nośnych. Wymiary te muszą zostać wprowadzone do systemu maszyny jeszcze przed rozpoczęciem fizycznego dzielenia arkusza.
Przeczytaj również: Jak prawidłowo dobrać uchwyty i okucia meblowe do stylu wnętrza?
Idealne zachowanie kątów prostych odgrywa równie decydującą rolę przy ciężkich frontach unoszonych do góry. Zaawansowane mechanizmy, takie jak seria podnośników AVENTOS, wymagają absolutnie równej i sztywnej płaszczyzny podparcia. Odchylenie kąta korpusu o zaledwie 0,5° generuje asymetryczne obciążenia w siłownikach i drastycznie skraca żywotność całego układu hydraulicznego. Wieloformatowa obróbka płyt, którą realizuje firma ABO Bołoszko, odbywa się na nowoczesnych ploterach zdolnych pomieścić arkusze o wymiarach 2800x2070 mm. Rozległe pole robocze usuwa konieczność ciągłego przesuwania materiału, co wprost zabezpiecza idealne zachowanie kątów prostych elementów konstrukcyjnych. Komputerowa kontrola nad linią cięcia likwiduje problem mechanicznego blokowania się frontów w szafkach wiszących.
Przed przystąpieniem do osadzania wymagających systemów okuć należy bezwzględnie zweryfikować spójność wymiarową dostarczonych formatek. Podstawowa weryfikacja obejmuje zachowanie tolerancji maszynowych na poziomie ±0,1 mm oraz dokładne przeliczenie, czy wewnętrzne światło szafki uwzględnia fizyczną grubość zastosowanych obrzeży. Płynność ruchu podnośników i prowadnic zależy bezpośrednio od perfekcyjnie wyfrezowanych gniazd montażowych oraz bezbłędnie wyprowadzonych kątów prostych całego korpusu. Wykorzystanie profesjonalnych usług obróbki numerycznej zdejmuje z wykonawcy problem nawarstwiających się błędów ręcznego cięcia i gwarantuje prawidłowe funkcjonowanie układów amortyzujących.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz do artykułu
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników
Przeczytaj także
-

Jak wykorzystać zwymiarowany rzut mieszkania do optymalizacji przestrzeni?
Zwymiarowany rzut mieszkania stanowi kluczowy element w procesie projektowania wnętrz, umożliwiając efektywne wykorzystanie dostępnej przestrzeni. Dzięki precyzyjnym pomiarom i rysunkom można lepiej...
-
Jakie rozwiązania konstrukcyjne w komodzie z litego drewna poprawiają wygodę i stabilność
Ciężka komoda z litego dębu często stanowi centrum domowej przestrzeni, znosząc każdego dnia ogromne obciążenia. Wypełniona po brzegi odzieżą, pościelą, grubymi tomami dokumentów czy ciężką zastawą...
-

Na czym polega uszczelnianie bez kucia?
Uszczelnianie bez kucia to nowoczesna metoda naprawy rur, która zyskuje coraz większą popularność w Polsce. Dzięki tej technologii możliwe jest usunięcie nieszczelności w instalacjach wodno -...
-

Narzuty na łóżko w dużych rozmiarach – różnorodność wzorów i kolorów
Narzuty na łóżko w dużych rozmiarach odgrywają istotną rolę w aranżacji sypialni, dodając jej stylu i charakteru. Dzięki różnorodności wzorów oraz kolorów można je łatwo dopasować do każdego wnętrza,...
-

Czas realizacji zamówień na lustra z oświetleniem LED - szybkość i wygoda
Lustra z oświetleniem LED zyskują popularność dzięki nowoczesności i różnorodności zastosowań. Pasują do łazienek, przedpokojów czy salonów fryzjerskich, wpisując się w aktualne trendy wnętrzarskie....
-

Zasady bezpieczeństwa podczas pracy z żurawiem wieżowym
Żurawie wieżowe są niezastąpionym narzędziem w przemyśle budowlanym, umożliwiającym podnoszenie i przenoszenie ciężkich materiałów na duże wysokości. Jednak praca z tymi potężnymi maszynami wymaga...
-

Kontynentalne czy zwykłe - jakie łóżko wybrać?
Łóżko to jedno z kluczowych elementów wyposażenia każdej sypialni. To właśnie w nim spędzamy dużą część swojego życia, dlatego wybór odpowiedniego modelu jest tak istotny dla naszego komfortu i...
-

Jakie są najważniejsze zalety żaluzji plisowanych?
Żaluzje plisowane zyskują popularność w aranżacji wnętrz dzięki unikalnej konstrukcji oraz funkcjonalności. Oferują wiele korzyści, które przyciągają projektantów i właścicieli mieszkań. W porównaniu...